聚焦6月郑州电池展 锂电池电池组PACK制造流程的核心要点与金浪电子的实践
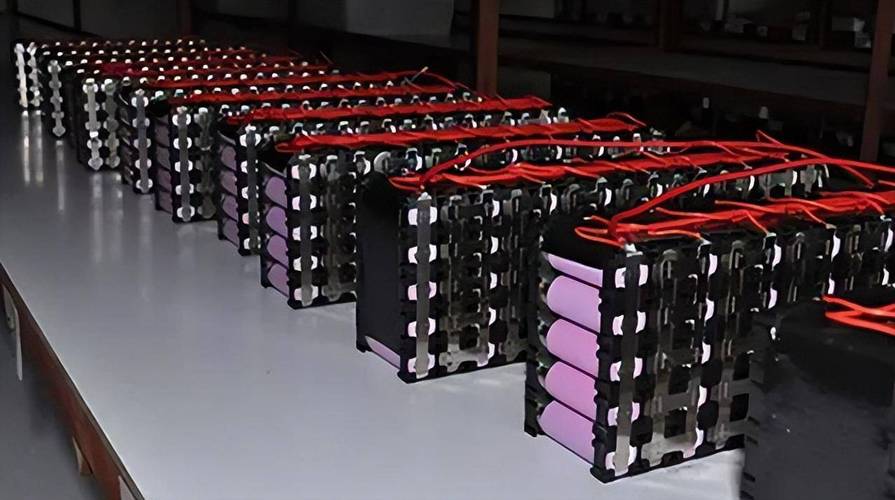
随着新能源汽车与储能产业的持续升温,锂电池PACK(电池组组装)作为连接电芯与终端应用的关键环节,其制造工艺水平直接决定了电池系统的安全性、一致性与循环寿命。每年6月在郑州举办的中原电池展会,都会汇聚众多产业链企业,展示最新的PACK产线设备、工艺方案与集成技术。本文将围绕锂电池电池组PACK制造流程的核心要点展开梳理,并结合业内如金浪电子等企业在自动化装配与检测方面的实践,为读者提供系统性的参考。
一、PACK制造流程总览
锂电池PACK制造并非简单的“电芯+外壳”,而是涵盖了从电芯分选、模组装配、焊接连接、BMS集成到气密测试、充放电老化等一整套精密工序。典型流程可归纳为:
- 电芯分选与配组:通过内阻、电压、容量、K值等参数对电芯进行精细化分选,确保同一电池组内电芯的一致性。
- 模组自动化装配:将电芯按串并联设计装入模组支架,完成极耳清洗、涂胶、堆叠与初步固定。
- 焊接与连接:采用激光焊接、超声波焊接或电阻焊完成极耳与汇流排的连接,要求低飞溅、低内阻、高牢固度。
- BMS与线束集成:安装电池管理系统(BMS),采集线束、温度传感器与均衡线路,确保监控精度和绝缘安全。
- PACK总装与气密测试:将模组装入箱体,完成导热胶填充、上盖封装,并进行IP67/IP68等级的气密性检验。
- 充放电老化与EOL测试:通过分容、老化、直流内阻(DCIR)测试与绝缘耐压测试,完成最终下线检测。
二、PACK制造中的关键控制要点
1. 清洁度与毛刺控制
极耳裁切、焊接飞溅和异物残留是导致内短路的主要原因之一。产线需配置除尘、除静电及视觉检测系统。
2. 焊接质量在线监控
激光焊接功率、离焦量、保护气体流量等参数须实时记录,并配合焊后CCD检测与拉力抽检。
3. 扭矩与紧固精度
模组固定螺栓、铜排连接扭矩需采用智能电批进行数据追溯,避免因松动导致接触电阻增大。
4. 热管理与绝缘防护
导热结构胶的用量、固化时间及绝缘耐压测试(如Hi-pot)是保障电池组热安全和电气安全的核心。
5. MES系统全流程追溯
从电芯条码到PACK成品序列号,需实现物料、工艺参数、检测数据的双向追溯,满足车规级与储能安全标准。
三、金浪电子在PACK产线中的技术实践
在郑州电池展等业界平台上,金浪电子作为专注于电池PACK自动化装配与测试设备的企业,展示了其针对圆柱、方形、软包电芯的柔性化产线方案。其技术特点体现在:
- 模块化工站设计:支持快速换型,适应多品种、变批量的PACK生产需求。
- 高精度视觉引导:用于电芯定位、极耳纠偏和焊后检测,降低人工干预。
- 智能拧紧与焊接数据管理:与MES系统无缝对接,实现工艺参数全追溯。
- 气密与EOL测试集成:提供从气密检测到充放电老化的整线交钥匙服务。
四、
6月郑州电池展不仅是新品展示的窗口,更是PACK工艺交流的重要契机。锂电池电池组PACK制造正朝着高自动化、高一致性、全追溯的方向演进。对于设备与集成商而言,如金浪电子般深耕细分环节,持续提升焊接、装配与测试的稳定性,才能在日益严格的电池安全法规与降本压力下占据优势。随着CTC/CTP技术普及,PACK产线将更加紧凑,这对工艺装备提出更高要求,也值得行业持续关注。
如若转载,请注明出处:http://www.jl1080.com/product/3.html
更新时间:2026-10-11 01:50:56